 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी


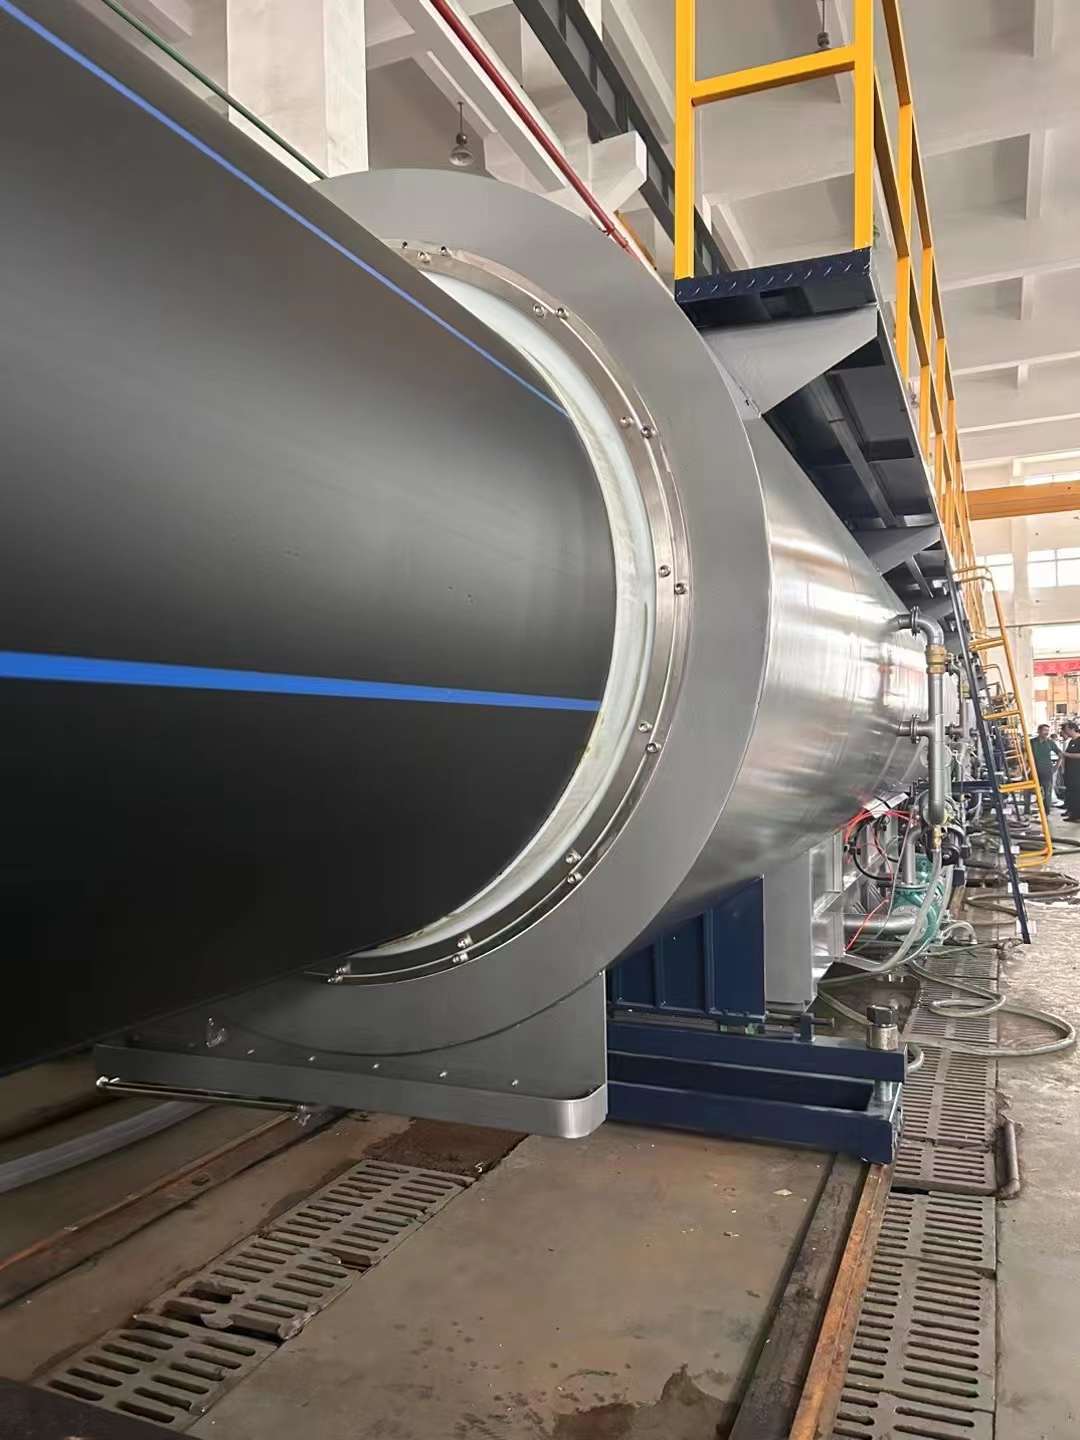
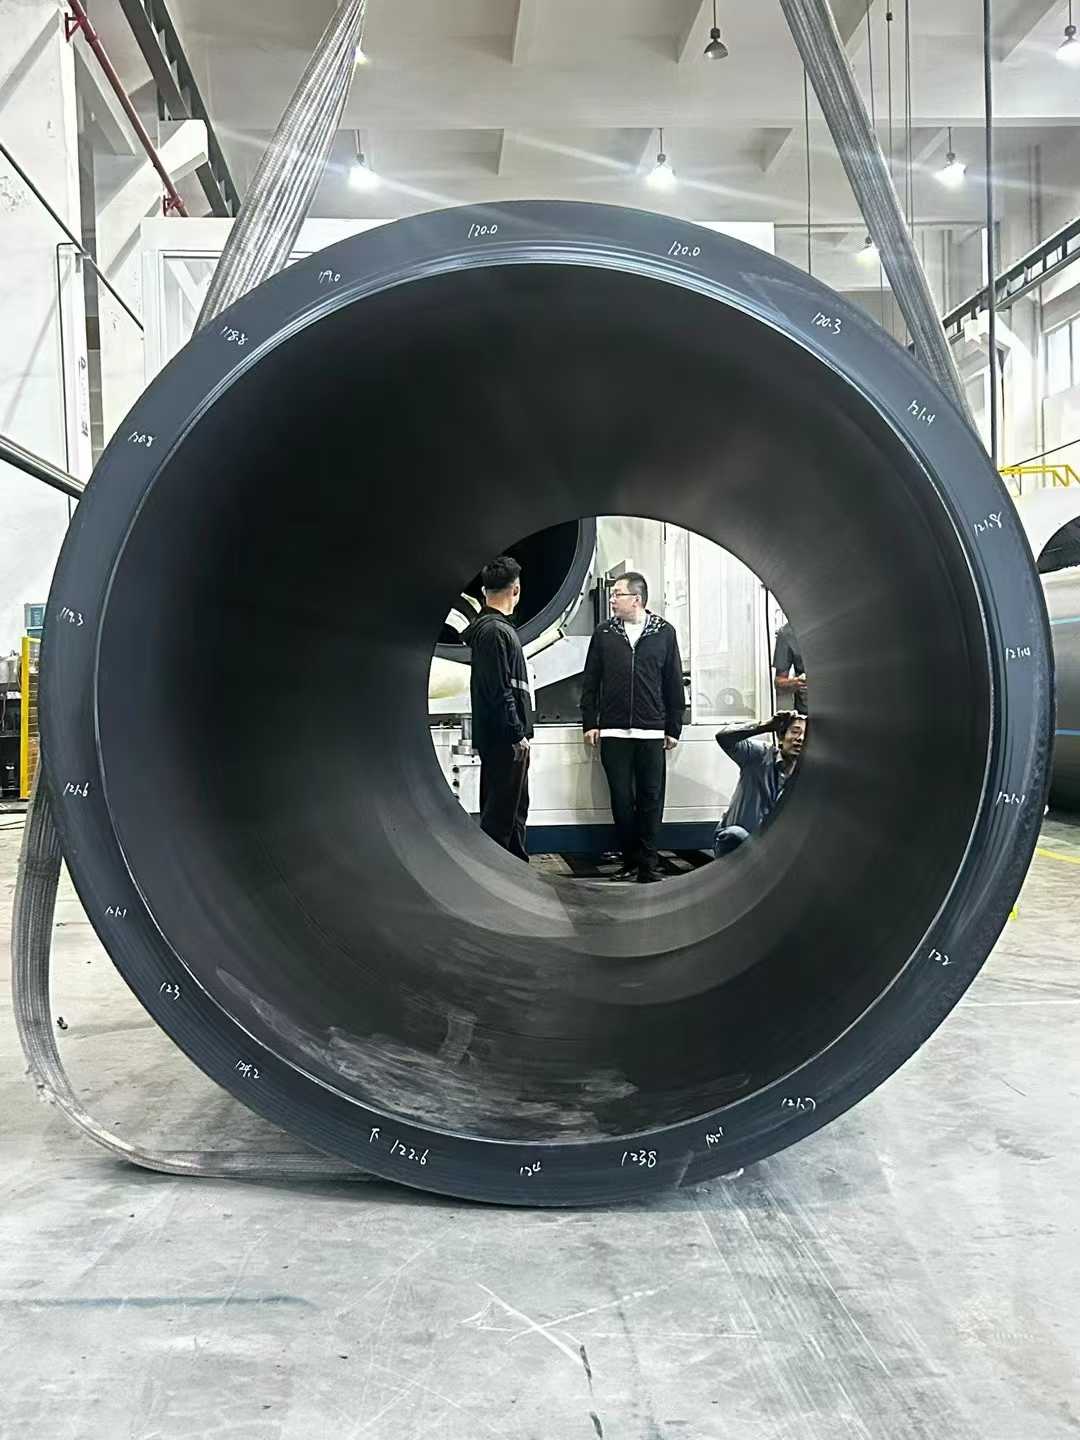
Pipa PE kanthi Diameter Gedhe Ndhuwur 2000mm
Ningbo Fangli Technology Co., Ltd.yaiku aprodusen peralatan mekanikkaro liwat 30 taun pengalaman sakaperalatan extrusion pipa plastik, pangayoman lingkungan anyar lan peralatan bahan anyar. Wiwit panyiapan Fangli wis dikembangake adhedhasar panjaluk pangguna. Liwat dandan terus-terusan, R&D independen babagan teknologi inti lan pencernaan & panyerepan teknologi canggih lan liya-liyane, kita wis ngembangakegaris ekstrusi pipa PVC, PP-R pipe extrusion line,Pasokan banyu PE / garis ekstrusi pipa gas, sing disaranake dening Kementerian Konstruksi Cina kanggo ngganti produk impor. Kita wis entuk gelar "Brand kelas kapisan ing Provinsi Zhejiang".
Tambah urbanisasi lan pengaruh owah-owahan iklim sing saya tambah akeh tegese pasokan banyu tawar lan perawatan banyu limbah saya tambah kritis. Dikarepake yen panjaluk iki bakal terus lan saya tambah akeh. Sajrone pirang-pirang taun, kinerja pipa plastik ing manajemen banyu saya apik liwat optimasi materi, kemajuan teknologi peralatan, lan metode manufaktur. Amarga perlu kanggo volume conveyance banyu gedhe, requirement kanggo diameteripun pipe luwih gedhe terus nambah.
Pipa PE duwe akeh aplikasi sing sukses lan kasus promosi ing macem-macem lapangan kayata pasokan banyu lan saluran banyu, gas, pertanian, lan tenaga nuklir. Utamane ing taun-taun pungkasan, pirang-pirang terobosan wis digawe ing bidang pipa PE sing berdiameter gedhe, tembok sing kandel kanggo aplikasi tenaga nuklir, posisi industri ing ngarep.
Kepiye tantangan kanggo ngasilake pipa kanthi diameter gedhe? Apa teknologi peralatan lan aliran proses sing melu produksi pipa diameter gedhe? Apa tren desain mangsa lan tantangan kanggo pipa diameter gedhe? Dina iki, kita ngenalake "Poin Kunci kanggo Peralatan Startup lan Teknologi Produksi Pipa PE 2 Meter lan Ndhuwur ing Diameter".
I. Konfigurasi Peralatan lan Debugging
1. Pilihan Extruder lan Parameter
1.1. Gunakake torsi dhuwursingle-screw extruderkanthi rasio dawa-kanggo-diameter ≥ 40: 1 lan diameter sekrup 120mm kanggo mesthekake plastification nyawiji seragam lan efisiensi dhuwur. Output dhuwur kudu digayuh nalika njamin plastifikasi materi seragam lan ekstrusi leleh suhu rendah.
1.2. Konfigurasi sistem kontrol PLC saka merek internasional, kanthi presisi kontrol suhu kudu ing ± 0,5 ° C, kanggo ngindhari variasi ketebalan tembok pipa sing disebabake fluktuasi suhu leleh.
2. Die lan Sistem Kalibrasi
2.1. Die kudu nganggo struktur spiral (baja campuran palsu + plating krom), kanthi pemanasan listrik ing inti kanggo pangaturan suhu sing tepat. Dies karo volume gedhe, struktur spiral dawa dilengkapi nomer optimized saka saluran aliran spiral lan struktur cooling online / lenga kanggo luwih stabil suhu leleh.
2.2. Jarak antarane lengen kalibrator lan sirah die kudu disetel dadi cendhak (biasane ≤ 5cm), lan tekanan banyu ing tank kalibrasi vakum kudu seimbang kanggo nyuda ripples permukaan utawa alur ing pipa.
2.3. A adhem nyawiji / exchanger kudu diatur antarane extruder lan die, saged Ngartekno nyuda suhu nyawiji, ngatasi sagging saka materi HDPE, lan njupuk seragam kekandelan tembok pipe.
II. Pre-Startup Preparation
1. Pretreatment Bahan Baku
Gunakake PE100 khusus utawa resin High-Density Polyethylene (HDPE) sing luwih dhuwur. Nalika nyampur masterbatch, garing menyang isi Kelembapan ≤ 0,01% kanggo nyegah gelembung nyawiji utawa degradasi. Contone, kelas JHMGC100LST.
2. Peralatan Preheating lan Debugging
2.1. Pemanasan sirah mati kudu ditindakake kanthi bertahap: kanggo wiwitan wiwitan, preheat kanggo 5-6 jam (ing 220 ° C); nalika ngganti mati, preheat kanggo 4-5 jam kanggo mesthekake panas seragam saka mati.
2.2. Sawise nginstal lengen banyu kalibrator, gunakake gauge feeler kanggo nyetel levelness lan longkangan (error ≤ 0.2mm) kanggo ngindhari eksentrisitas pipa utawa kekandelan tembok sing ora rata.
III. Kontrol Parameter Proses
1. Suhu lan Tekanan
1.1. Setel zona suhu extruder miturut Indeks Melt Flow saka bahan mentah: Zona 1: 160-170°C, Zona 2: 180-190°C, Zona Kepala Die: 200-210°C. Tekanan cair kudu stabil antarane 15-25 MPa.
1.2. Suhu inti sing dhuwur banget ing die (> 220 ° C) bakal nyebabake tembok njero sing kasar; kontrol pas liwat sistem sirkulasi lenga transfer panas dibutuhake.
2. Cooling lan Haul-Off
2.1. Kontrol suhu banyu ing tank kalibrasi vakum antarane 10-20 ° C. Gunakake cooling bertahap ing tank cooling semprotan (prabédan suhu ≤ 10 ° C) kanggo nyegah retak stres disebabake cooling dadakan.
2.2. Nyelarasake kacepetan haul-off karo kacepetan extrusion (error ≤ 0,5%). Daya traksi saka uler haul-off kudu ≥ 5 ton kanggo mesthekake seragam mulet saka pipa.
IV. Kontrol Kualitas lan Ngatasi Masalah
1. Ngatasi cacat lumahing
1.1. Lumahing Kasar: Priksa saluran banyu sing macet utawa tekanan banyu sing ora rata ing lengen kalibrator; ngresiki nozzles lan nyetel tingkat aliran kanggo entuk imbangan.
1.2. Grooves / Ripples: Resik impurities saka lambe mati; nyetel tekanan negatif ing tank kalibrasi vakum (-0,05 ~ -0,08 MPa); ngganti paket layar yen perlu.
2. Njamin Akurasi Dimensi
Ukur diameter njaba pipa (toleransi ± 0,5%) lan kekandelan tembok (toleransi ± 5%) saben 30 menit. Yen nilai ngluwihi standar, setel celah mati utawa kacepetan haul-off.
3. Solusi kanggo Masalah Kekandelan, Sagging, lan Ovality Ora Rata
3.1. Masalah Kekandelan Ora Rata
3.1.1 Die Kalibrasi lan imbuhan
A. Sajrone instalasi mati, mesthekake concentricity ketat antarane lambe mati lan mandrel ing. Kencengake baut kanthi searah jarum jam, banjur kenthel kanthi siji kanggo ngindhari eksentrisitas sing disebabake dening stres lokal.
B. Nyetel bolts imbuhan kekandelan tembok watara periphery die. Sawise saben pangaturan, tandhani arah ing permukaan njaba pipa nganggo pena lenga kanggo identifikasi cepet wilayah panyimpangan.
C. Ajeg ngresiki celengan materi obaran ing area 0.5-1cm nang lip mati kanggo nyegah impurities saka ngganggu aliran nyawiji.
3.1.2 Optimization Parameter Proses
A. Ngontrol tekanan leleh extruder antarane 15-25 MPa. Nyelarasake kacepetan haul-off karo tingkat extrusion (error ≤ 0,5%) kanggo ngindhari fluktuasi periodik nyebabake variasi kekandelan tembok.
B. Nyetel jarak antarane lengan calibrator lan lambe mati kanggo ≤ 5cm. Balance ngarepke muncung lan tekanan discharge banyu ing tank cooling semprotan kanggo mesthekake cooling seragam.
3.1.3 Deteksi lan koreksi wektu nyata
A. Cut conto sadurunge tank banyu cooling. Gunakake cara deteksi multi-titik (contone, cara 8-titik) karo mesin ngebur bolongan, lan nggunakake caliper vernier kanggo bantuan ing nyetel longkangan mati.
B. Integrasi ngukur diameteripun laser kanggo nyata-wektu ngawasi diameteripun njaba, ngubungake menyang sistem umpan balik otomatis kanggo mbenerake kacepetan haul-mati utawa mbukak longkangan mati.
3.2. Masalah Sagging (Melt Sag).
3.2.1 Suhu lan Cooling Control
A. Ngurangi suhu leleh (10-15 ° C luwih murah tinimbang proses konvensional). Gunakake sistem sirkulasi lenga transfer panas kanggo nyetabilake suhu inti mati ing ≤ 220 ° C.
B. Ngleksanakake kontrol staged saka prabédan suhu ing tank cooling semprotan (≤ 10 ° C). Tambah tekanan negatif ing tank kalibrasi vakum kanggo -0,05 ~ -0,08 MPa kanggo akselerasi solidification nyawiji.
3.2.2 Peralatan lan Proses dandan
A. Gunakake die distributor spiral kanggo ngoptimalake desain saluran aliran, nambah support nyawiji, lan supaya ambruk lokal.
B. Nyetel kalibrator lengan meksa discharge banyu (error ≤ 5%). Ngurangi kacepetan haul-off nganti ngisor 50% saka nilai dirating kanggo ngluwihi wektu cooling.
3.3. Masalah Ovality
3.3.1 Kompensasi Gravitasi lan Optimasi Kalibrasi
A. Instal rollers koreksi multi-titik (siji pesawat saben 2 meter). Gunakake tekanan hidrolik kanggo nyetel tekanan roller lan ngimbangi pasukan ing pipa.
B. Nyetel kalibrator lengan meksa discharge banyu (error ≤ 5%). Koordinasi karo nyedhot seragam saka tank kalibrasi vakum kanggo mesthekake roundness.
3.3.2 Pangaturan Parameter Proses
A. Ngleksanakake dadi panas zoned ing mandrel (error ± 2 ° C) kanggo nyegah shrinkage nyawiji ora rata nyebabake ovality.
B. Priksa lan ngresiki impurities saka lengen klambi calibrator, piring support, utawa dering sealing supaya resistance ora rata localized nyebabake deformasi.
Yen sampeyan butuh informasi luwih lengkap,Ningbo Fangli Technology Co., Ltd.nampani sampeyan hubungi kanggo pitakonan rinci, kita bakal nyedhiyani panuntun dhumateng technical profesional utawa saran pengadaan peralatan.
Kirim Pitakonan
X
Kita nggunakake cookie kanggo menehi pengalaman browsing sing luwih apik, nganalisa lalu lintas situs lan nggawe konten pribadi. Kanthi nggunakake situs iki, sampeyan setuju kanggo nggunakake cookie.
Kebijakan Privasi